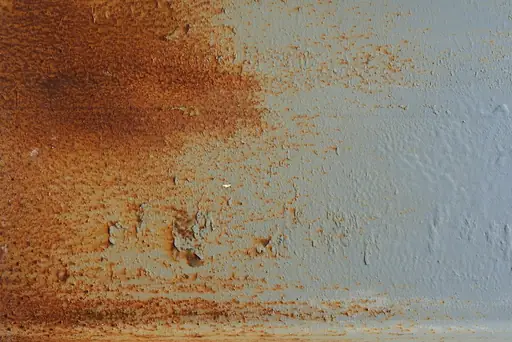
Ein Haltewinkel kann nach dem Lackieren wunderbar gleichmäßig aussehen und trotzdem nach dem ersten Winter an den Bohrungen rosten. Solche Fälle begegnen mir in der Werkstatt öfter als misslungene Lackierungen: Die sichtbare Fläche wurde behandelt, aber Kanten, Spalte oder die Rückseite blieben außen vor. Bei Metall entscheidet deshalb nicht allein das gewählte Verfahren über das Ergebnis. Ebenso wichtig sind der Zustand des Werkstücks, die Vorbereitung und die Frage, was das Teil später aushalten muss.
Oberflächenbehandlung ist kein einzelner Arbeitsschritt, sondern eine Auswahl verschiedener Wege. Manche Verfahren legen eine Schutzschicht auf das Metall, andere verändern dessen oberste Schicht oder glätten und strukturieren die Oberfläche. Ein dekorativer Glanz, Schutz gegen Rost, bessere Haftung für Lack oder eine höhere Verschleißfestigkeit sind unterschiedliche Ziele. Wer sie vor dem ersten Schleifgang auseinanderhält, spart sich später oft das Abschleifen einer Beschichtung, die für den Einsatz nie passend war.
Zuerst das Werkstück lesen
Bevor ich ein Verfahren auswähle, schaue ich mir das Teil genau an: Welches Metall ist es, wo sitzt es, und womit kommt es in Kontakt? Stahl, Aluminium und Edelstahl reagieren nicht gleich auf Reiniger, Beizen oder Beschichtungen. Auch die Nutzung macht einen Unterschied. Ein Regalwinkel im trockenen Innenraum hat andere Anforderungen als ein Fahrradteil, das Regen, Streusalz und Abrieb abbekommt. Bei einem beweglichen Bauteil zählt außerdem, ob eine zusätzliche Schicht in Passungen oder Gewinden stören würde.
Hilfreich ist eine einfache Frage: Soll das Metall vor allem geschützt, optisch verändert oder funktional verbessert werden? Für Rostschutz an Stahl kann eine Zinkschicht sinnvoll sein; für Aluminiumgehäuse kommt oft Eloxieren infrage. Soll ein Bauteil eine bestimmte Farbe erhalten, sind Lack oder Pulverbeschichtung naheliegend. Wenn eine Oberfläche wenig Reibung oder eine bestimmte Haptik haben soll, reicht die Betrachtung „rostfrei oder nicht“ ohnehin nicht aus.
In der Werkstatt begegnen mir zudem Teile mit unbekannter Vorgeschichte: alte Farbe, Öl, Zunder oder eine dünne, kaum sichtbare Schutzschicht. Hier ist Vorsicht angebracht. Nicht jede Beschichtung lässt sich gefahrlos schleifen oder erhitzen. Bei unbekannten Altanstrichen sollte man erst klären, womit man es zu tun hat, statt Staub oder Dämpfe unkontrolliert freizusetzen.
Die Vorbereitung macht den Unterschied
Die häufigste Ursache für Ablösungen ist nicht unbedingt ein schlechter Lack, sondern eine Oberfläche, die nicht sauber oder nicht tragfähig war. Fett verhindert die Benetzung, Rost bleibt unter der neuen Schicht aktiv, und Schleifstaub bildet eine dünne Trennlage. Ich entferne deshalb zuerst grobe Verschmutzungen und entfette anschließend mit einem Mittel, das für das Material geeignet ist. Ein öliger Reiniger, der auf Stahl funktioniert, ist nicht automatisch die richtige Wahl für Aluminium oder Kunststoffteile am Bauteil.
Rost, Zunder und lose Altbeschichtungen müssen bis zu einer festen Grundlage entfernt werden. Das kann mechanisch mit Bürste, Schleifmittel oder Strahlverfahren geschehen. Bei dünnem Blech ist kräftiges Schleifen allerdings schnell zu viel des Guten: Wärme und Druck können das Teil verziehen oder Riefen erzeugen, die später durch den Lack sichtbar bleiben. Bei Aluminium sollte man ebenfalls nicht einfach mit einer Stahlbürste arbeiten; eingetragene Eisenpartikel können später Rostflecken verursachen.
Nach dem Schleifen wird der Staub sorgfältig entfernt. Anschließend sollte die vorbereitete Fläche möglichst bald beschichtet werden, bevor Fingerabdrücke, Feuchtigkeit oder Flugrost die Arbeit zunichtemachen. Besonders an Kanten und in Bohrungen lohnt der prüfende Blick. Eine Beschichtung schützt nur dort zuverlässig, wo sie tatsächlich haftet und ausreichend deckt.
Wenn eine zusätzliche Schicht gefragt ist
Lack und Pulverbeschichtung
Lack ist für viele Werkstätten der zugänglichste Weg. Er lässt sich bei Reparaturen vergleichsweise einfach ausbessern und ist in vielen Grundierungen und Decklacken erhältlich. Der Aufbau sollte zum Untergrund passen: Eine Grundierung kann die Haftung verbessern und den Korrosionsschutz übernehmen, während der Decklack Farbe und zusätzliche Widerstandsfähigkeit liefert. Die Trockenzeit zwischen den Schichten ist keine unverbindliche Empfehlung. Wird zu früh überlackiert oder ist die Umgebung zu kalt, können Glanz, Haftung und Härte leiden.
Bei der Pulverbeschichtung wird ein elektrisch geladenes Pulver aufgetragen und anschließend eingebrannt. Das ergibt meist eine gleichmäßige, widerstandsfähige Oberfläche, eignet sich aber nicht für jedes Werkstück. Das Bauteil muss die Einbrenntemperatur vertragen, und Hohlräume oder schlecht zugängliche Stellen sind nicht automatisch gut beschichtet. Gewinde, Lagerflächen und Kontaktpunkte müssen beim Auftrag bedacht und gegebenenfalls abgedeckt werden. Für ein Einzelteil, das später verändert werden soll, ist eine Reparatur mit Pulver zudem weniger unkompliziert als ein Nachstrich mit Lack.
Zink als Korrosionsschutz für Stahl
Stahl lässt sich durch verschiedene Zinkverfahren schützen. Beim galvanischen Verzinken wird eine vergleichsweise dünne Zinkschicht elektrochemisch abgeschieden. Sie kann für viele Kleinteile im Innenbereich oder bei moderater Belastung ausreichen. Feuerverzinken erzeugt dagegen eine dickere, metallurgisch gebundene Schicht und wird häufig für Konstruktionen im Freien eingesetzt. Die Oberfläche kann dabei gröber ausfallen, und enge Passungen müssen schon bei der Konstruktion berücksichtigt werden.
Ein typischer Denkfehler ist, jede verzinkte Oberfläche als gleich widerstandsfähig zu behandeln. Schichtdicke, Verfahren, Nachbehandlung und Umgebung spielen zusammen. Wird eine Kante beschädigt, kann Zink benachbarten Stahl eine gewisse Opferwirkung bieten, doch daraus folgt nicht, dass man tiefe Kratzer oder offene Schnittkanten ignorieren sollte. Bei Bauteilen mit Hohlräumen muss außerdem geklärt sein, dass Vorbehandlung und Beschichtung diese Bereiche erreichen und keine Flüssigkeiten eingeschlossen bleiben.
Verfahren, die die Oberfläche selbst verändern
Aluminium wird häufig eloxiert. Dabei entsteht durch ein elektrochemisches Verfahren eine kontrolliert verdickte Oxidschicht, die fest mit dem Grundmaterial verbunden ist. Sie kann den Verschleiß- und Korrosionsschutz verbessern und lässt sich je nach Prozess einfärben. Eloxieren ist aber keine universelle Lackalternative: Legierung, Oberflächenzustand und gewünschtes Erscheinungsbild beeinflussen das Resultat. Kratzer oder Schleifspuren verschwinden nicht einfach; nach der Behandlung können sie sogar deutlicher auffallen.
Phosphatieren wird oft als Vorbehandlung für Stahl eingesetzt, etwa um die Haftung nachfolgender Lackschichten zu unterstützen. Die Phosphatschicht ist normalerweise nicht mit einer robusten eigenständigen Außenbeschichtung gleichzusetzen. Bei Edelstahl wiederum kann eine Passivierung helfen, die natürliche Schutzschicht zu fördern und Verunreinigungen zu entfernen. Das ist besonders dann interessant, wenn das Bauteil zuvor bearbeitet wurde. Eine Passivierung macht jedoch aus ungeeignetem Edelstahl keinen Werkstoff, der jeder chemischen Umgebung standhält.
Mechanische Verfahren wie Bürsten, Schleifen, Strahlen oder Polieren verändern vor allem Struktur und Erscheinungsbild. Strahlen kann Zunder und alte Beschichtungen wirksam entfernen und eine gleichmäßige Ausgangsfläche schaffen. Polieren bringt Glanz, ist aber nicht automatisch gleichbedeutend mit besserem Korrosionsschutz. Bei Edelstahl kann eine ungünstige Bearbeitung mit verunreinigtem Werkzeug die Oberfläche sogar verschlechtern. Für eine saubere Optik braucht es daher passende Schleifmittel und eine nachvollziehbare Bearbeitungsrichtung, nicht bloß den feinsten verfügbaren Polieraufsatz.
Öl, Wachs und Brünierung für besondere Fälle
Für Werkzeuge, Maschinenteile oder historische Bauteile kommen auch dünne Schutzfilme aus Öl oder Wachs infrage. Sie verändern das Erscheinungsbild wenig und lassen sich erneuern, müssen aber regelmäßig kontrolliert werden. Auf einer Fläche, die angefasst, gewaschen oder dem Wetter ausgesetzt ist, reicht ein solcher Film oft nicht lange. Bei einer Lagerung im trockenen Innenraum kann er dagegen genau die einfache, gut wartbare Lösung sein, die man braucht.
Brünieren wird vor allem bei Stahlteilen eingesetzt, bei denen eine dunkle, zurückhaltende Oberfläche gewünscht ist. Die Schicht ist dünn und bietet ohne zusätzliche Pflege nur begrenzten Korrosionsschutz. Wer ein Werkstück brüniert und es anschließend dauerhaft feucht lagert, sollte sich über Flecken nicht wundern. Bei chemischen Bädern gelten zudem klare Anforderungen an Schutzkleidung, Lüftung und Entsorgung. Das ist kein Bereich, in dem improvisierte Mischungen aus Werkstattregalen eine gute Idee sind.
Die Entscheidung fällt oft an Kanten und Übergängen
Bei der Planung sollte man nicht nur die große, sichtbare Fläche betrachten. Scharfe Kanten sind für viele Beschichtungen problematisch, weil sich dort weniger Material aufbauen kann. Ein kleiner Radius kann die Deckung verbessern. Ebenso wichtig sind Spalten, Falze und überlappende Bleche, in denen Wasser stehen bleibt. Eine hochwertige Beschichtung kann eine ungünstige Konstruktion nicht dauerhaft kompensieren.
Auch die Reihenfolge der Arbeiten zählt. Schweißnähte, Bohrungen und scharfe Grate sollten vor dem Beschichten fertiggestellt sein, sofern das Verfahren nicht ausdrücklich für eine spätere Bearbeitung ausgelegt ist. Wird nachträglich gebohrt, liegt an der Schnittkante wieder blankes Metall frei. Für solche Stellen braucht es eine passende Nachbehandlung. Bei Gewinden und Passflächen helfen Abdeckungen, doch sie müssen dicht und für den jeweiligen Prozess geeignet sein.
Für Arbeiten zu Hause sind Reinigen, Entrosten, Grundieren und Lackieren meist gut kontrollierbar, wenn Produktangaben und Trocknungszeiten eingehalten werden. Galvanische Verfahren, Eloxieren oder chemische Passivierungen verlangen dagegen Prozesskontrolle, geeignete Anlagen und einen verantwortlichen Umgang mit Chemikalien und Abwasser. Bei einem wichtigen Bauteil ist ein spezialisierter Beschichter häufig die vernünftigere Wahl. Vor der Abgabe sollte man Material, Einsatzort, gewünschtes Aussehen und relevante Maße nennen. Ein Foto allein ersetzt diese Angaben nicht.
Ein guter Schutz beginnt vor dem ersten Auftrag
Wenn ich ein Verfahren auswähle, denke ich nicht zuerst an den schönsten Glanz, sondern daran, wie das Teil nach Monaten und Jahren aussehen soll: Wird es nass, scheuert etwas daran, muss es sich reparieren lassen, und darf die Schicht Maße verändern? Daraus ergibt sich meist eine überschaubare Auswahl. Ein sauber vorbereiteter, schlicht lackierter Winkel kann im Alltag länger halten als ein aufwendig behandeltes Teil, dessen Kanten und Bohrungen vergessen wurden.
Die Oberfläche ist am Ende nur die sichtbare Seite einer Entscheidung, die schon beim Entwurf und bei der Vorbereitung gefallen ist. Wer sich vor dem Beschichten die Zeit nimmt, die unscheinbaren Stellen anzusehen, arbeitet nicht langsamer. Er vermeidet die Sorte Nacharbeit, bei der man ein fertiges Werkstück wieder auf die Werkbank legt und sich fragt, warum der Rost ausgerechnet dort angefangen hat.
Foto von Gareth David auf Unsplash
Kaputte Geräte sind manchmal interessanter als funktionierende. Vor dem Wegwerfen wird lieber geschraubt, gemessen und nach der Ursache gesucht. Die größte Freude bereitet der Moment, in dem nach langem Tüfteln plötzlich wieder alles läuft.